แนวทางปฏิบัติติดตั้งจุดเชื่อมสายดินด้วยความร้อน (Exothermic Welding / Cadweld)
Exothermic Welding (Cadweld) Best Practices for Grounding Conductors
📌 สรุปสาระสำคัญ (Executive Summary)
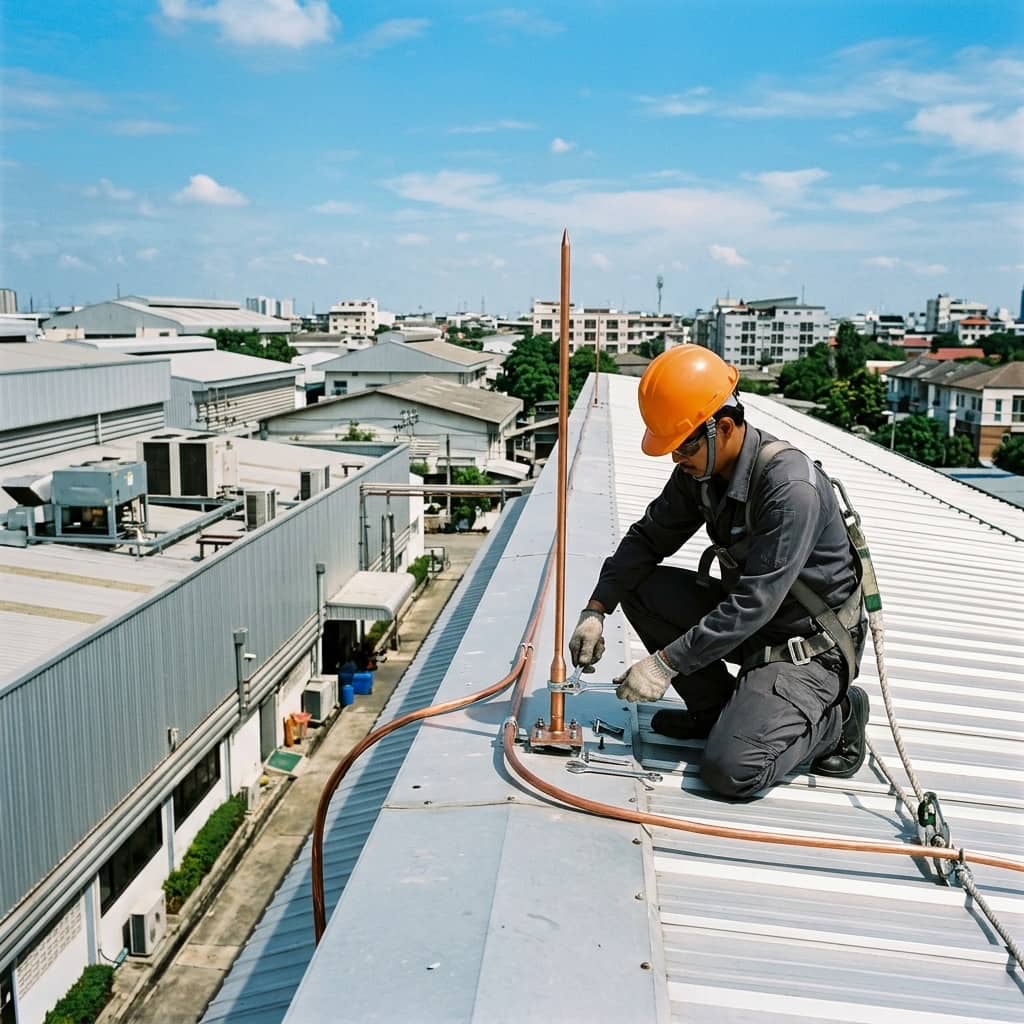
ขั้นตอนการหลอมละลายเนื้อทองแดงเชื่อมต่อสายดินใต้ดินด้วยโมลด์แกรไฟต์ ให้จุดต่อหลอมเป็นเนื้อเดียวทนทานไม่หลุดร่อน
1. ทำไมจุดต่อสายดินใต้ดินจึงควรใช้การเชื่อมด้วยความร้อน
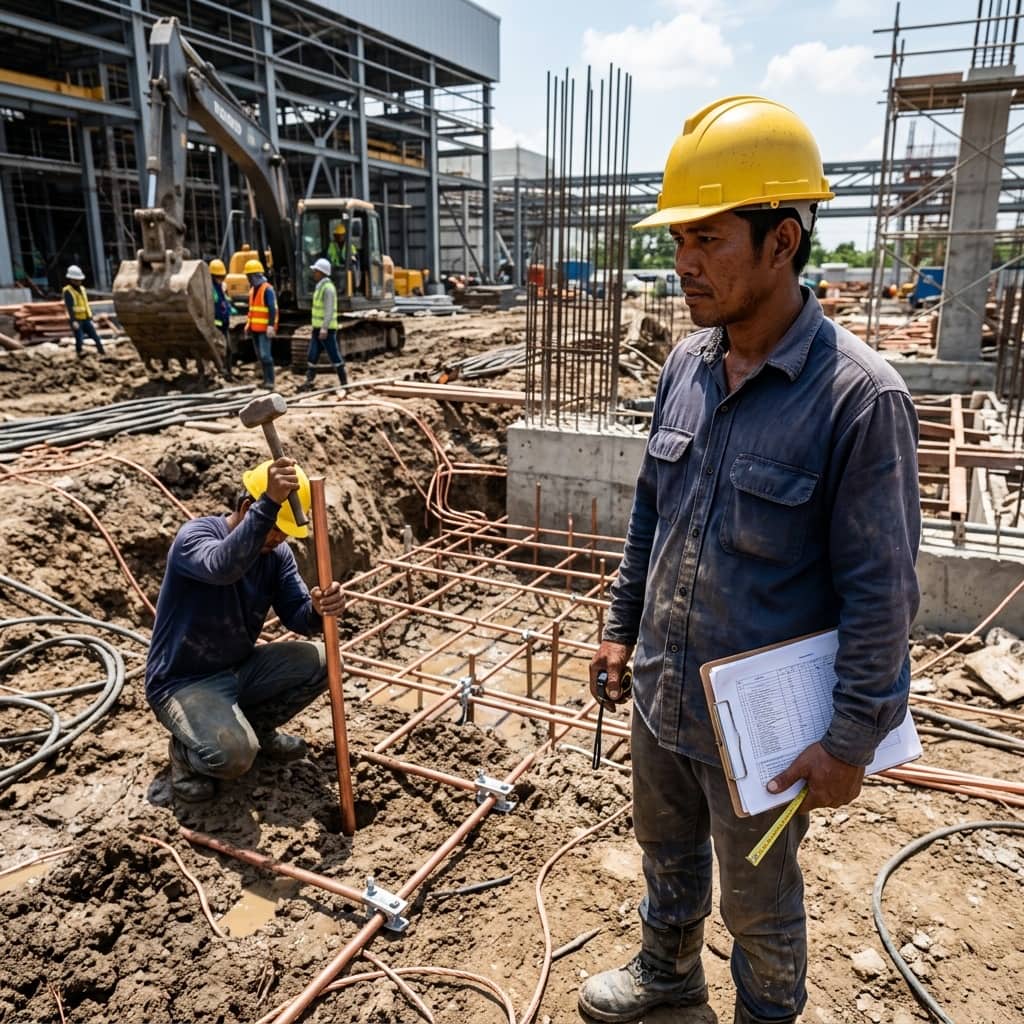
จุดต่อสายดินคือจุดอ่อนที่สุดของระบบสายดินทั้งระบบ จุดต่อเชิงกลแบบขันน็อตหรือแคลมป์เมื่อฝังอยู่ใต้ดินจะเผชิญความชื้น ออกซิเจน และเกลือแร่ในดิน เกิดออกไซด์ที่ผิวสัมผัสและคลายตัวจากการขยายหดตัวทางความร้อน ทำให้ความต้านทานจุดต่อสูงขึ้นเรื่อย ๆ โดยตรวจไม่พบจากภายนอก การเชื่อมด้วยความร้อน (Exothermic Welding) หรือที่รู้จักกันในชื่อการค้า Cadweld แก้ปัญหานี้โดยหลอมทองแดงให้เป็นเนื้อเดียวกันในระดับโมเลกุล (Molecular Bond) จุดต่อที่ได้จึงมีพื้นที่หน้าตัดนำกระแสไม่น้อยกว่าตัวนำเดิม ไม่คลายตัว และไม่เสื่อมจากการกัดกร่อนแบบจุดสัมผัส
ปฏิกิริยาที่ใช้คือปฏิกิริยาเทอร์ไมต์ระหว่างผงอะลูมิเนียมกับคอปเปอร์ออกไซด์ ซึ่งให้ความร้อนสูงมากจนได้ทองแดงหลอมเหลวไหลลงเบ้าเชื่อมภายในโมลด์แกรไฟต์ หลอมปลายตัวนำทั้งสองเข้าด้วยกันภายในไม่กี่วินาที ด้วยเหตุนี้มาตรฐานงานสายดินสถานีไฟฟ้าและงานที่จุดต่อต้องทนกระแสฟอลต์สูง จึงนิยมกำหนดให้จุดต่อใต้ดินทุกจุดเป็นแบบเชื่อมด้วยความร้อนหรือจุดต่อชนิดทนการกัดกร่อนที่ผ่านการทดสอบตามมาตรฐาน IEEE 837 (Qualifying Permanent Connections Used in Substation Grounding)
2. การเตรียมงานและการเลือกโมลด์กับผงเชื่อม
คุณภาพของจุดเชื่อมขึ้นกับการเตรียมงานเป็นสำคัญ โมลด์แกรไฟต์ต้องเลือกรุ่นให้ตรงกับรูปแบบจุดต่อ (เช่น ต่อตรง ต่อตัวที ต่อไขว้ ต่อสายเข้าแท่งหลักดิน หรือต่อสายเข้าเหล็กโครงสร้าง) และตรงกับขนาดตัวนำทั้งสองด้านพอดี ผงเชื่อม (Weld Metal) ต้องใช้ขนาดแคปซูลตามที่ผู้ผลิตกำหนดสำหรับโมลด์รุ่นนั้น การใช้ผงผิดขนาดทำให้เนื้อเชื่อมไม่เต็มหรือหลอมไม่สมบูรณ์ ตัวนำต้องตัดปลายให้เรียบ ทำความสะอาดด้วยแปรงลวดจนผิวมันวาว ปราศจากออกไซด์ น้ำมัน และฉนวนตกค้าง
ความชื้นคือศัตรูอันดับหนึ่งของงานเชื่อมชนิดนี้ เพราะน้ำที่สัมผัสทองแดงหลอมเหลวจะกลายเป็นไอทันทีและดันโลหะหลอมพุ่งออกจากโมลด์ (Spitting) ซึ่งอันตรายมาก ทั้งโมลด์และตัวนำต้องแห้งสนิท โมลด์ใหม่หรือโมลด์ที่เย็นต้องอุ่นไล่ความชื้นด้วยเปลวไฟก่อนเชื่อมนัดแรก และห้ามเชื่อมขณะฝนตกหรือในร่องดินที่มีน้ำขังโดยไม่ป้องกัน นอกจากนี้ควรตรวจสภาพโมลด์ทุกครั้ง โมลด์ที่บิ่น แตก หรือผ่านการใช้งานเกินจำนวนครั้งที่ผู้ผลิตแนะนำ จะให้จุดเชื่อมที่รูปทรงไม่สมบูรณ์และมีโพรงอากาศ
- เลือกโมลด์ให้ตรงทั้งรูปแบบจุดต่อและขนาดตัวนำทั้งสองด้าน
- ใช้ผงเชื่อมขนาดแคปซูลตามที่ผู้ผลิตกำหนดสำหรับโมลด์รุ่นนั้นเท่านั้น
- ขัดผิวตัวนำด้วยแปรงลวดจนมันวาว ปราศจากออกไซด์และคราบน้ำมัน
- อุ่นโมลด์ไล่ความชื้นก่อนเชื่อมนัดแรก และห้ามเชื่อมขณะเปียกชื้น
- ตรวจสภาพโมลด์ทุกครั้ง เลิกใช้เมื่อบิ่น แตก หรือครบจำนวนครั้งใช้งาน
3. ขั้นตอนการเชื่อมและความปลอดภัยขณะปฏิบัติงาน
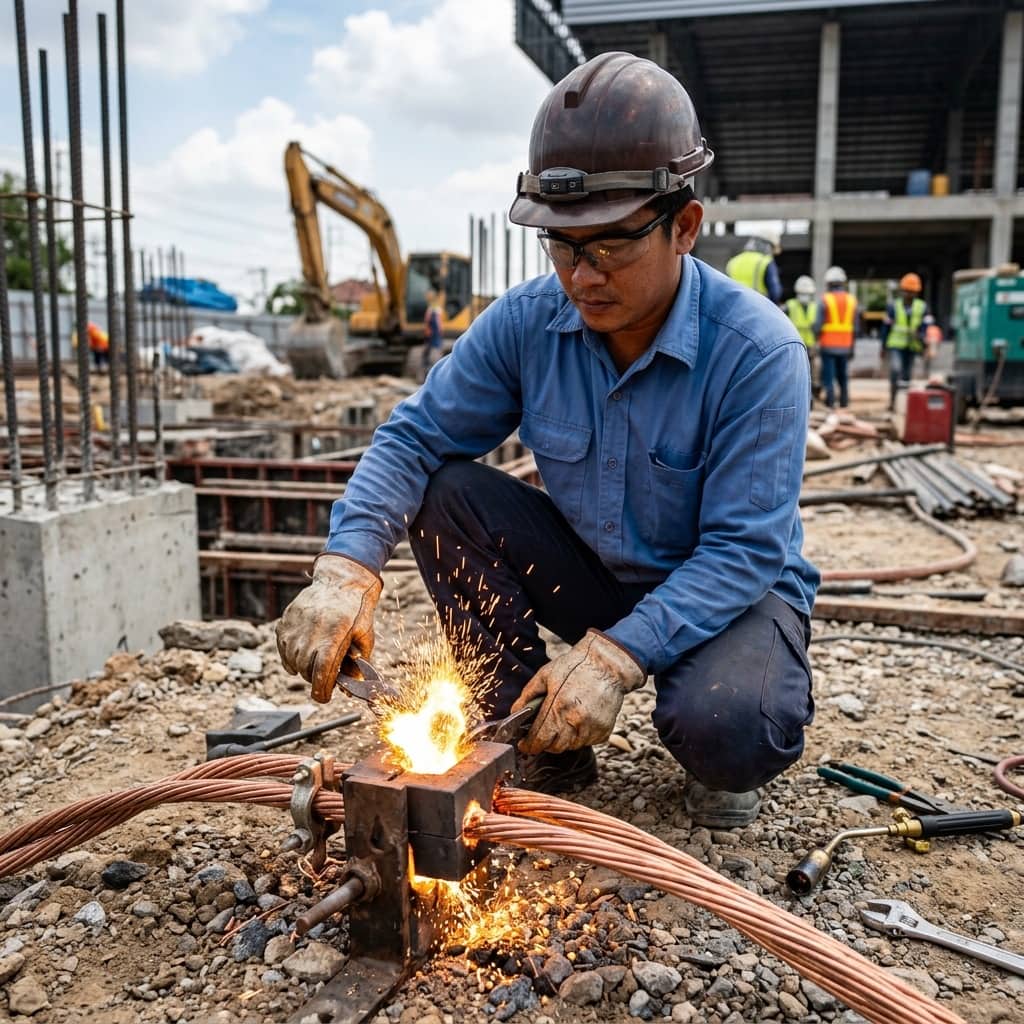
ขั้นตอนการเชื่อมเริ่มจากจัดตัวนำเข้าตำแหน่งในโมลด์ตามเครื่องหมายให้ปลายตัวนำอยู่กึ่งกลางเบ้าเชื่อมพอดี ปิดโมลด์ด้วยแคลมป์จับให้แนบสนิท วางแผ่นโลหะกั้น (Steel Disk) ที่ก้นช่องบรรจุ เทผงเชื่อมลงไป โรยผงจุดชนวน (Starting Powder) ที่ขอบช่อง แล้วปิดฝา จุดชนวนด้วยไฟแช็กประกายไฟ (Flint Igniter) จากด้านข้าง หรือใช้ชุดจุดชนวนไฟฟ้าระยะไกลสำหรับระบบรุ่นใหม่ที่ปลอดภัยกว่า หลังปฏิกิริยาสิ้นสุดต้องรอให้โลหะแข็งตัวตามเวลาที่กำหนดก่อนเปิดโมลด์ แล้วเคาะตะกรัน (Slag) ออกและทำความสะอาดโมลด์ด้วยเครื่องมือที่ให้มาก่อนเชื่อมนัดถัดไป
ด้านความปลอดภัย ผู้ปฏิบัติงานต้องสวมแว่นตานิรภัยหรือกระบังหน้า ถุงมือหนัง และชุดแขนยาว ยืนเยื้องด้านข้างไม่ก้มหน้าเหนือโมลด์ขณะจุดชนวน กันบุคคลอื่นออกจากรัศมีทำงาน และไม่มีวัสดุไวไฟอยู่ใกล้จุดเชื่อม ผงเชื่อมต้องจัดเก็บในภาชนะปิดแยกจากแหล่งความร้อนและความชื้น การตรวจรับคุณภาพจุดเชื่อมทำด้วยสายตา ได้แก่ เนื้อเชื่อมเต็มเบ้า ผิวเรียบสม่ำเสมอ ไม่มีรูพรุนหรือโพรง และทดสอบเคาะด้วยค้อนเบา ๆ ประกอบการวัดความต้านทานจุดต่อด้วยไมโครโอห์มมิเตอร์ในงานที่ข้อกำหนดเข้มงวด
4. ข้อบกพร่องของจุดเชื่อมที่พบบ่อยและการควบคุมคุณภาพ
จุดเชื่อมที่บกพร่องส่วนใหญ่สืบสาเหตุกลับไปที่การเตรียมงาน เช่น เนื้อเชื่อมพรุนจากความชื้นในโมลด์หรือผงเชื่อมเสื่อมสภาพ เนื้อเชื่อมไม่เต็มจากการใช้ผงผิดขนาดหรือโลหะหลอมรั่วออกจากโมลด์ที่ปิดไม่สนิท การหลอมติดเพียงผิว (Cold Joint) จากตัวนำสกปรกหรือเปียก และตำแหน่งตัวนำเยื้องศูนย์ทำให้หน้าตัดจุดต่อบางกว่ามาตรฐาน จุดเชื่อมเหล่านี้อาจผ่านการใช้งานปกติได้ แต่จะวิบัติทันทีเมื่อต้องนำกระแสฟอลต์ขนาดใหญ่ ซึ่งเป็นหน้าที่ที่แท้จริงของมัน
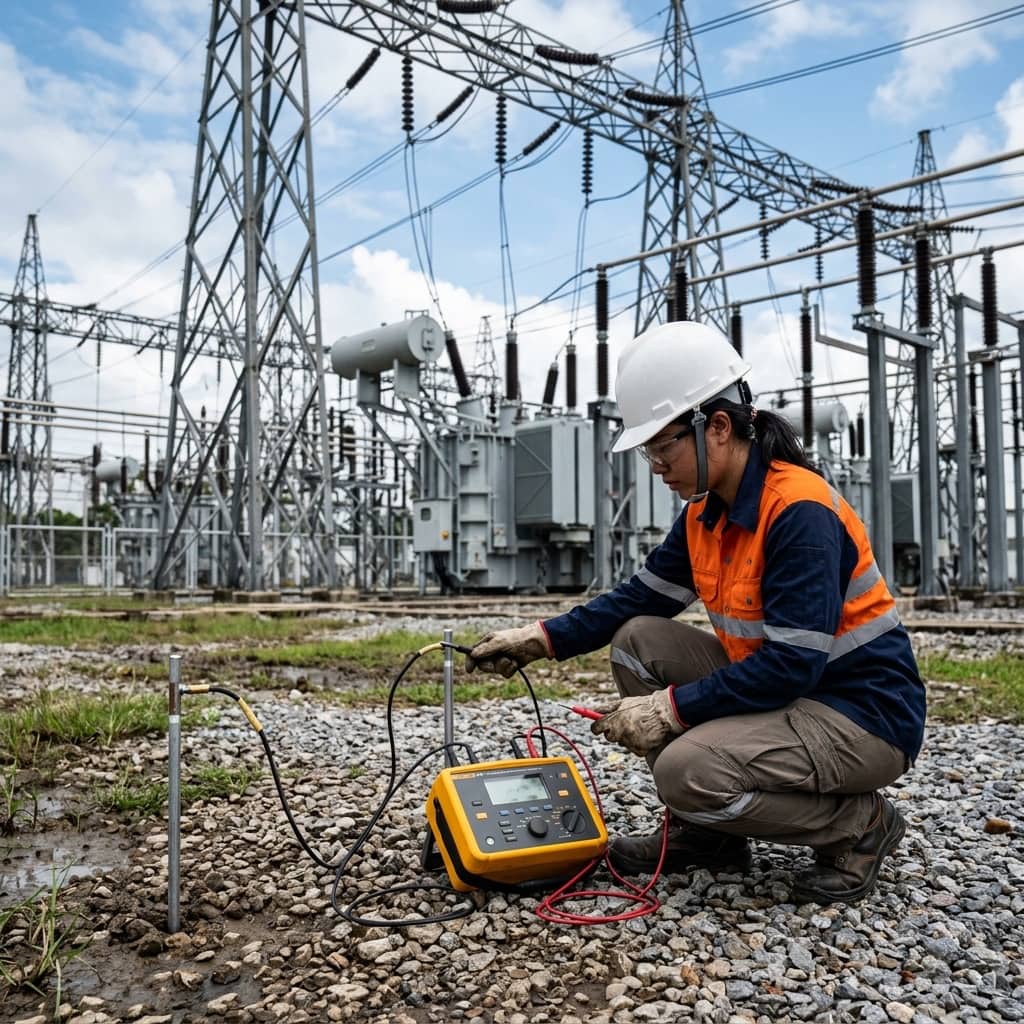
การควบคุมคุณภาพที่ดีจึงประกอบด้วยการอบรมและรับรองผู้ปฏิบัติงานก่อนเข้างานจริง การจัดทำบันทึกการเชื่อมระบุตำแหน่ง วันที่ ผู้เชื่อม รุ่นโมลด์ และขนาดผงของทุกจุด การถ่ายภาพจุดเชื่อมก่อนกลบดินทุกตำแหน่งเพื่อให้ผู้ควบคุมงานตรวจย้อนหลังได้ และการสุ่มขุดเปิดตรวจร่วมกับการวัดความต้านทานรวมของระบบเทียบค่าออกแบบ แนวปฏิบัติเหล่านี้ทำให้ระบบสายดินที่ถูกฝังกลบไปแล้วยังคงตรวจสอบย้อนกลับ (Traceable) ได้ตลอดอายุการใช้งานของโครงการ
ต้องการคำปรึกษาทางวิศวกรรมเกี่ยวกับ Safety & Grounding?
ทีมวิศวกร WIN TECH SERVICE ยินดีให้บริการสำรวจหน้างาน ตรวจสอบระบบไฟฟ้า และจัดทำรายงานรับรองตามกฎหมายอย่างถูกต้อง