การวิเคราะห์ความสั่นสะเทือนและการตรวจสุขภาพลูกปืนมอเตอร์ไฟฟ้าขนาดใหญ่
Vibration Analysis & Bearing Health Monitoring for Large Motors and Generators
📌 สรุปสาระสำคัญ (Executive Summary)
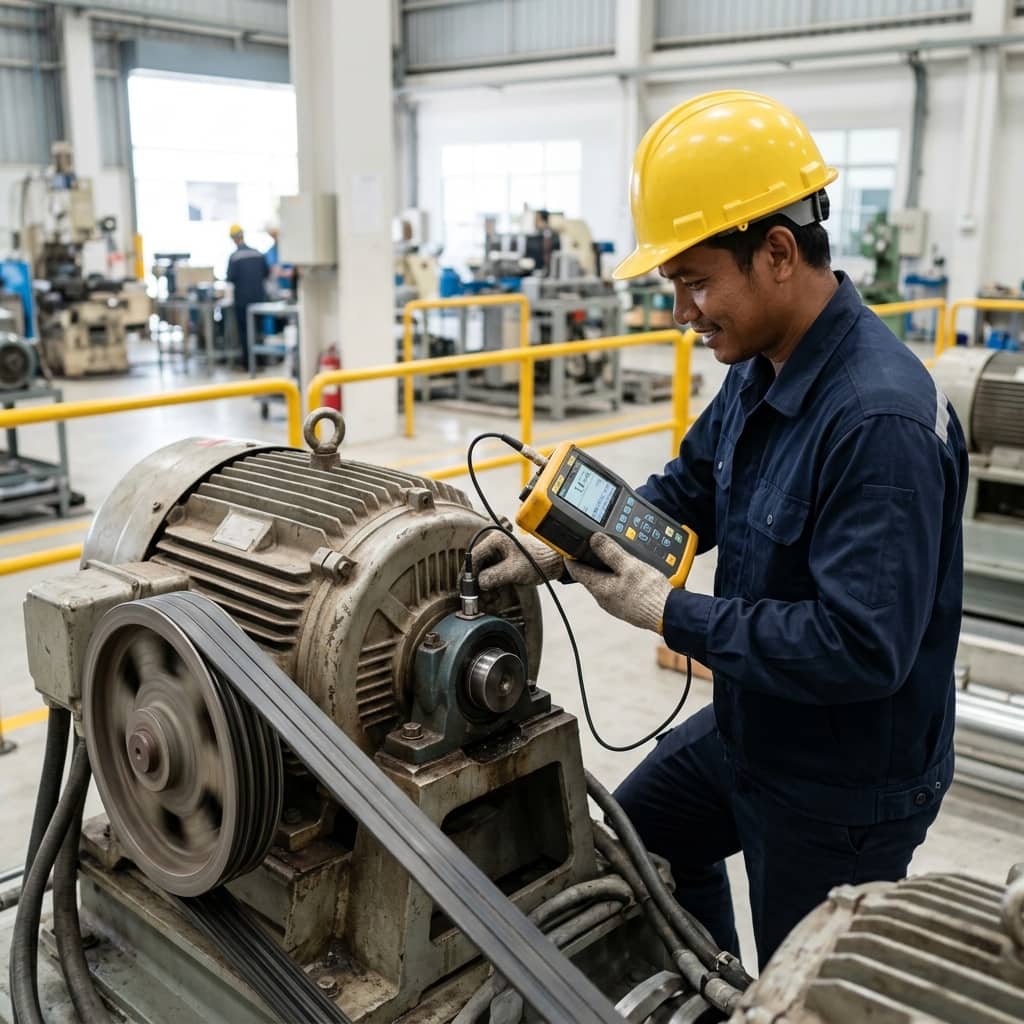
การใช้เซนเซอร์วัดความเร่ง (Accelerometer) สแกนกราฟ FFT สเปกตรัมเพื่อตรวจหาแกนมอเตอร์ไม่อยู่ในแนวและลูกปืนสึกหรอ
1. ความสั่นสะเทือนบอกอะไรเกี่ยวกับเครื่องจักรหมุน
เครื่องจักรหมุนทุกตัวสั่นสะเทือนเป็นปกติในระดับหนึ่ง แต่ความบกพร่องทางกลแต่ละชนิดจะสร้างลายเซ็นความสั่นสะเทือนเฉพาะตัวที่ความถี่จำเพาะ การวัดด้วยเซนเซอร์วัดความเร่ง (Accelerometer) แล้วแปลงสัญญาณด้วยการวิเคราะห์ฟูเรียร์ (FFT: Fast Fourier Transform) ให้เป็นสเปกตรัมความถี่ จึงทำให้เราอ่านได้ว่าพลังงานการสั่นมาจากความถี่ใด และย้อนกลับไปหาสาเหตุทางกลได้อย่างเป็นระบบ เช่น ความไม่สมดุลของโรเตอร์ (Unbalance) จะเด่นที่ความถี่ 1 เท่าของรอบหมุน (1X) ในทิศทางแนวรัศมี
การเยื้องแนวเพลา (Misalignment) ระหว่างมอเตอร์กับโหลดมักแสดงที่ 2X เด่นร่วมกับ 1X และมีองค์ประกอบแนวแกนสูง ความหลวมทางกล (Looseness) ให้ฮาร์มอนิกจำนวนมากเรียงกันเป็นหวี ส่วนปัญหาทางไฟฟ้าของมอเตอร์เหนี่ยวนำ เช่น แท่งโรเตอร์แตกหรือช่องอากาศเยื้อง จะปรากฏเป็นแถบข้าง (Sidebands) รอบความถี่จำเพาะที่สัมพันธ์กับความถี่สลิป การอ่านสเปกตรัมจึงเปรียบเสมือนการฟังภาษาที่เครื่องจักรใช้บอกอาการป่วยของตัวเองก่อนที่จะล้มลงจริง
2. เกณฑ์ประเมินตาม ISO 10816/20816
มาตรฐานสากลที่ใช้ประเมินระดับความรุนแรงของการสั่นสะเทือนคืออนุกรม ISO 10816 ซึ่งปัจจุบันทยอยแทนที่ด้วยอนุกรม ISO 20816 โดยใช้ค่าความเร็วการสั่นสะเทือนแบบ RMS (มม./วินาที) วัดที่ตัวเรือนลูกปืน แล้วเทียบกับตารางโซนตามขนาดและชนิดฐานรากของเครื่องจักร แบ่งเป็นโซน A (เครื่องใหม่), B (ใช้งานต่อเนื่องได้ไม่จำกัด), C (ใช้งานได้จำกัดเวลา ควรวางแผนแก้ไข) และ D (เสี่ยงต่อความเสียหาย ต้องแก้ไข)
อย่างไรก็ตามค่าโดยรวม (Overall Value) เพียงตัวเดียวไม่พอสำหรับลูกปืน เพราะความเสียหายระยะแรกของลูกปืนเกิดที่ความถี่สูงและพลังงานต่ำจนแทบไม่กระทบค่ารวม เทคนิคเฉพาะเช่นการวิเคราะห์เอนเวโลป (Envelope/Demodulation Analysis) จึงถูกใช้ตรวจจับความถี่บกพร่องของลูกปืน ได้แก่ BPFO, BPFI, BSF และ FTF ซึ่งคำนวณได้จากรูปทรงเรขาคณิตของลูกปืนแต่ละเบอร์ การพบยอดคลื่นที่ความถี่เหล่านี้พร้อมฮาร์มอนิกและแถบข้างคือหลักฐานชัดเจนของความเสียหายที่รางวิ่งหรือเม็ดลูกปืน
- 1X เด่นแนวรัศมี: ความไม่สมดุล — แก้ด้วยการถ่วงสมดุล
- 2X เด่น + แนวแกนสูง: เพลาเยื้องแนว — แก้ด้วยการตั้งศูนย์ด้วยเลเซอร์
- ฮาร์มอนิกเรียงเป็นหวี: ความหลวมทางกล — ตรวจโบลต์ฐานและระยะสวม
- ความถี่ BPFO/BPFI/BSF: ลูกปืนเสียหาย — วางแผนเปลี่ยนก่อนพังกลางการผลิต
- แถบข้างความถี่สลิป: ปัญหาแท่งโรเตอร์ — ตรวจยืนยันด้วยการวิเคราะห์กระแสมอเตอร์
3. การวางระบบตรวจวัดตามรอบในโรงงาน
โปรแกรมเฝ้าติดตามที่ได้ผลเริ่มจากคัดเลือกเครื่องจักรตามความวิกฤต กำหนดจุดวัดมาตรฐานที่ตำแหน่งลูกปืนทั้งฝั่งขับ (DE) และฝั่งตรงข้าม (NDE) ในทิศแนวนอน แนวตั้ง และแนวแกน แล้ววัดซ้ำตำแหน่งเดิมด้วยเงื่อนไขเดิมทุกรอบ เช่น รอบเดือนหรือรอบไตรมาส ความสม่ำเสมอสำคัญที่สุดเพราะคุณค่าของข้อมูลอยู่ที่แนวโน้ม (Trend) ไม่ใช่ค่าครั้งเดียว การใช้แผ่นรองแม่เหล็กหรือหมุดติดถาวรช่วยให้ตำแหน่งและแรงกดเซนเซอร์คงที่
ค่าที่วัดครั้งแรกขณะเครื่องสภาพดีต้องเก็บเป็นค่าฐาน (Baseline) แล้วตั้งระดับเตือน (Alert) และระดับอันตราย (Alarm) อ้างอิงทั้งเกณฑ์ ISO และค่าฐานของเครื่องตัวนั้นเอง สำหรับเครื่องจักรวิกฤตสูงหรือเข้าถึงยาก ปัจจุบันนิยมติดเซนเซอร์ไร้สายเฝ้าติดตามต่อเนื่อง ซึ่งช่วยจับความผิดปกติที่พัฒนาเร็วระหว่างรอบวัดได้ อย่างไรก็ตามเซนเซอร์ออนไลน์ไม่ได้ทดแทนนักวิเคราะห์ เพราะการวินิจฉัยแยกแยะสาเหตุยังต้องอาศัยการอ่านสเปกตรัมและความรู้เรื่องเครื่องจักรนั้นประกอบกัน
4. ข้อผิดพลาดที่พบบ่อยและการแก้ปัญหาที่ต้นเหตุ
ข้อผิดพลาดยอดนิยมคือการเปลี่ยนลูกปืนซ้ำแล้วซ้ำอีกโดยไม่แก้สาเหตุราก ลูกปืนที่พังเร็วผิดปกติมักเป็นเหยื่อของปัญหาอื่น เช่น เพลาเยื้องแนว ความไม่สมดุล สายพานตึงเกิน การหล่อลื่นผิดชนิดหรือปริมาณ และกระแสไหลผ่านลูกปืน (Bearing Current) ในมอเตอร์ที่ขับด้วย VFD ซึ่งทิ้งร่องรอยเป็นลายลูกฟูก (Fluting) บนรางวิ่ง การผ่าวิเคราะห์ลูกปืนที่ถอดออก (Bearing Autopsy) จึงให้ข้อมูลสาเหตุที่มีค่ามาก
อีกข้อผิดพลาดคือการวัดที่ไม่สม่ำเสมอทั้งตำแหน่ง ทิศทาง และภาระโหลดของเครื่องขณะวัด ทำให้แนวโน้มปนเปื้อนจนใช้ไม่ได้ แนวทางที่ถูกคือกำหนดมาตรฐานการวัดเป็นเอกสาร ฝึกผู้วัดให้ทำเหมือนกัน และเมื่อพบความผิดปกติให้แก้ที่ต้นเหตุ เช่น ตั้งศูนย์เพลาด้วยเครื่องมือเลเซอร์ ถ่วงสมดุลโรเตอร์ ติดตั้งอุปกรณ์กราวด์เพลาสำหรับมอเตอร์ VFD แล้ววัดซ้ำยืนยันว่าระดับการสั่นกลับเข้าโซนปกติ จึงจะถือว่าปิดงานได้จริง
ต้องการคำปรึกษาทางวิศวกรรมเกี่ยวกับ Preventive Maintenance?
ทีมวิศวกร WIN TECH SERVICE ยินดีให้บริการสำรวจหน้างาน ตรวจสอบระบบไฟฟ้า และจัดทำรายงานรับรองตามกฎหมายอย่างถูกต้อง